

Food Pump: Giải Pháp Tối Ưu Cho Dây Chuyền Sản Xuất Thực Phẩm Hiện Đại
Trong dây chuyền sản xuất thực phẩm, việc vận chuyển nguyên liệu bằng phương pháp thủ công hoặc sử dụng các loại bơm công nghiệp thông thường không chỉ là rào cản về hiệu suất mà còn tiềm ẩn những rủi ro nghiêm trọng. Việc sử dụng sai thiết bị dễ dẫn đến tình trạng nhiễm khuẩn, làm biến đổi cấu trúc sản phẩm, hao hụt nguyên liệu, và đặc biệt là không đáp ứng được các tiêu chuẩn khắt khe của HACCP hoặc FDA.
Chính vì vậy, food pump (bơm thực phẩm) đã trở thành "trái tim" không thể thiếu trong các nhà máy sản xuất thực phẩm, nước giải khát và dược phẩm hiện đại. Một chiếc food pump chất lượng không chỉ đảm bảo vệ sinh an toàn thực phẩm tuyệt đối mà còn giúp giữ nguyên cấu trúc tinh tế của nguyên liệu, tăng năng suất sản xuất và tối ưu hóa chi phí bảo trì lâu dài. Bài viết này sẽ cung cấp cái nhìn chuyên sâu về cách lựa chọn và ứng dụng food pump để nâng tầm hệ thống sản xuất của bạn.
Food Pump là gì?
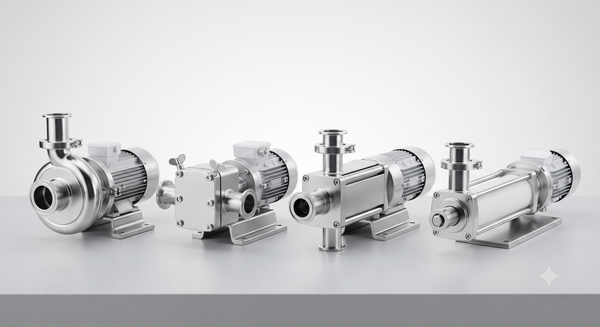
Food pump (hay còn gọi là sanitary pump - bơm vệ sinh) là dòng máy bơm được thiết kế chuyên biệt để vận chuyển các loại chất lỏng, hỗn hợp thực phẩm trong môi trường đòi hỏi tiêu chuẩn vệ sinh khắt khe. Điểm khác biệt cốt lõi nằm ở vật liệu cấu tạo (thường là thép không gỉ cao cấp) và thiết kế bề mặt nhẵn bóng, không có "góc chết" để ngăn chặn sự tích tụ của vi khuẩn.
Các food grade pump này đóng vai trò quyết định trong việc di chuyển nguyên liệu từ bồn chứa (tank) đến các máy chiết rót hoặc máy chế biến. Để được công nhận là đạt chuẩn, thiết bị phải tuân thủ nghiêm ngặt các quy định về vệ sinh như FDA, EHEDG, hay 3-A sanitary standards, đảm bảo khả năng CIP (Cleaning In Place - vệ sinh tại chỗ) và SIP (Sterilization In Place - tiệt trùng tại chỗ), giúp quy trình sản xuất luôn nằm trong tầm kiểm soát an toàn.
Nguyên lý hoạt động của Food Pump
Nguyên lý hoạt động của food pump tập trung vào việc di chuyển lưu chất thông qua quá trình hút, tăng áp và đẩy một cách nhẹ nhàng. Quy trình vận chuyển thường đi theo lộ trình: Tank → Pump → Pipe → Machine.
Khác với các dòng bơm công nghiệp thông thường, food pump được thiết kế với cơ chế "cắt xé thấp" (low shear). Điều này cực kỳ quan trọng đối với các loại thực phẩm nhạy cảm như sữa, kem hay trái cây cắt nhỏ. Bằng cách kiểm soát tốc độ dòng chảy và áp suất ổn định, thiết bị hạn chế tối đa việc tạo bọt và phá vỡ cấu trúc phân tử của sản phẩm, giúp giữ trọn vẹn giá trị dinh dưỡng và hình thức cảm quan của thực phẩm.

Các loại Food Pump phổ biến
Việc hiểu rõ đặc tính của từng loại bơm là bước đầu tiên để tối ưu hóa dây chuyền sản xuất.
1. Centrifugal Food Pump (Bơm ly tâm thực phẩm)
Đặc điểm: Sử dụng lực ly tâm từ cánh quạt để đẩy lưu chất.
Ưu điểm: Lưu lượng cao, giá thành hợp lý, dễ vệ sinh.
Ứng dụng: Phù hợp cho chất lỏng có độ nhớt thấp như nước, sữa, nước giải khát.
2. Rotary Lobe Pump (Bơm thùy)
Đặc điểm: Hai thùy quay ngược chiều nhau tạo ra các khoang chứa để đẩy nguyên liệu.
Ưu điểm: Khả năng xử lý các sản phẩm có độ nhớt trung bình đến cao, bảo vệ cấu trúc thực phẩm cực tốt.
Ứng dụng: Tương ớt, sốt mayonnaise, sữa chua.
3. Progressive Cavity Pump (Bơm trục vít lệch tâm)
Đặc điểm: Hoạt động dựa trên sự ăn khớp giữa rotor và stator.
Ưu điểm: Dòng chảy êm, áp suất ổn định, không làm biến dạng hạt có trong thực phẩm.
Ứng dụng: Mật ong, mứt trái cây, các loại sốt đặc.
4. Twin Screw Pump (Bơm trục vít đôi)
Đặc điểm: Dòng bơm hiện đại nhất, kết hợp giữa khả năng bơm lưu lượng lớn và độ nhớt cao.
Ưu điểm: Khả năng CIP tuyệt vời, vận hành êm ái, đa năng.
Ứng dụng: Chocolate, dầu ăn, các sản phẩm thực phẩm cao cấp.
5. Diaphragm Food Pump (Bơm màng thực phẩm)
Đặc điểm: Sử dụng màng rung để vận chuyển lưu chất.
Ưu điểm: Khả năng tự mồi tốt, không cần phớt làm kín, an toàn tuyệt đối.
Ứng dụng: Bơm chuyển tiếp các loại nguyên liệu dạng lỏng, thực phẩm có hạt.
Thông số kỹ thuật cần quan tâm
Khi chọn mua food pump, bạn cần chú ý các thông số quan trọng sau:
Lưu lượng (Flow Rate) & Áp suất (Pressure): Đảm bảo đáp ứng công suất đầu ra của nhà máy.
Độ nhớt (Viscosity): Yếu tố quyết định loại bơm nào có thể vận hành hiệu quả.
Kích thước hạt (Particle Size): Nếu thực phẩm có chứa hạt (như mứt), cần chọn loại bơm không làm dập hạt.
Vật liệu: Phải là Inox 304 hoặc tốt nhất là SS316L để chống ăn mòn hóa học và đảm bảo vệ sinh.
Tiêu chuẩn: Thiết bị bắt buộc phải đạt chứng nhận FDA, EHEDG và khả năng tích hợp hệ thống CIP/SIP.
Bảng so sánh các loại Food Pump
| Tiêu chí | Centrifugal | Lobe Pump | Twin Screw | PC Pump |
| Độ nhớt | Thấp | Cao | Rất cao | Rất cao |
| Có hạt | Ít | Có | Có | Có |
| Khả năng CIP | Rất tốt | Tốt | Xuất sắc | Trung bình |
| Giá thành | Thấp | Trung bình | Cao | Cao |
Tại sao phải sử dụng Food Pump chuyên dụng?
Nếu bạn sử dụng bơm công nghiệp thông thường cho thực phẩm, hậu quả có thể rất đắt giá:
Nhiễm khuẩn: Bơm không chuyên dụng có nhiều "góc chết", tạo điều kiện cho vi khuẩn sinh sôi, gây ô nhiễm chéo.
Oxy hóa & Hỏng cấu trúc: Tốc độ quay quá cao hoặc áp suất không kiểm soát sẽ làm biến đổi hương vị và kết cấu sản phẩm.
Vi phạm quy định: Không đạt tiêu chuẩn GMP hay HACCP sẽ khiến sản phẩm của bạn không thể xuất khẩu hoặc thậm chí bị thu hồi.
Việc đầu tư vào một sanitary pump đạt chuẩn không chỉ là tuân thủ pháp luật, mà còn là cách bảo vệ uy tín thương hiệu của bạn trước người tiêu dùng.

Ứng dụng thực tế
Food pump hiện diện trong hầu hết các ngành công nghiệp chế biến:
Ngành sữa & nước giải khát: Bơm sữa, nước trái cây, bia, rượu.
Ngành thực phẩm gia vị: Tương ớt, tương cà, mayonnaise, dầu ăn.
Ngành bánh kẹo: Chocolate, syrup, mứt, kem.
Lưu ý khi chọn loại bơm:
Nước lọc/bia → Centrifugal Pump.
Sữa/kem → Sanitary Centrifugal hoặc Lobe Pump.
Chocolate/nguyên liệu đặc → Twin Screw Pump.
Mật ong → Progressive Cavity Pump.
Checklist lựa chọn Food Pump
Để đảm bảo hiệu quả đầu tư, hãy kiểm tra các yếu tố sau:
Loại thực phẩm & độ nhớt cụ thể.
Nhiệt độ hoạt động và khả năng chịu nhiệt.
Khoảng cách và độ cao cần vận chuyển.
Chứng nhận đạt chuẩn (FDA, 3-A).
Khả năng vệ sinh CIP/SIP.
Chất liệu inox (ưu tiên 316L).
Dự phòng công suất để mở rộng sản xuất sau này.
FAQ - Câu hỏi thường gặp
1. Food pump khác gì bơm công nghiệp thông thường?
Food pump được chế tạo từ vật liệu inox cao cấp, bề mặt nhẵn bóng và thiết kế không góc chết để tránh tích tụ vi khuẩn, đáp ứng các tiêu chuẩn vệ sinh mà bơm công nghiệp thông thường không có.
2. Có thể dùng Food pump để bơm chocolate không?
Có, nhưng bạn cần chọn Twin Screw Pump hoặc Lobe Pump để giữ nhiệt và đảm bảo chocolate không bị đông đặc hay biến chất trong quá trình vận chuyển.
3. Food pump có đạt chuẩn FDA không?
Các dòng food grade pump chất lượng cao đều đạt tiêu chuẩn FDA, đảm bảo an toàn khi tiếp xúc trực tiếp với thực phẩm.
4. Inox 304 hay 316L tốt hơn?
Inox 316L vượt trội hơn hẳn nhờ khả năng chống ăn mòn hóa học tốt hơn, đặc biệt trong môi trường có muối hoặc tính axit cao trong thực phẩm.
5. Bao lâu nên bảo trì Food pump?
Nên kiểm tra phớt cơ khí và gioăng làm kín sau mỗi 6 tháng vận hành, hoặc định kỳ theo khuyến cáo của nhà sản xuất tùy vào cường độ làm việc.
Kết luận
Việc lựa chọn đúng loại food pump là chìa khóa để đảm bảo sự ổn định và chất lượng cho dây chuyền sản xuất thực phẩm của bạn. Từ việc cân nhắc độ nhớt, lưu lượng cho đến các tiêu chuẩn vệ sinh khắt khe, mỗi chi tiết nhỏ đều ảnh hưởng trực tiếp đến giá trị sản phẩm cuối cùng.
Nếu bạn đang tìm kiếm giải pháp food pump chất lượng cao cho nhà máy của mình, hãy liên hệ ngay với đội ngũ kỹ thuật của chúng tôi để được tư vấn model phù hợp, nhận báo giá chi tiết và tối ưu hóa giải pháp vận chuyển nguyên liệu ngay hôm nay. Rất mong các bạn quan tâm và theo dõi http://thegioivancongnghiep.com/ để cập nhật thông tin mới nhất về Food Pump