

Mặt Bích Cọc Ly Tâm: Giải Pháp Cốt Lõi Quyết Định Độ An Toàn Của Kết Cấu Nền Móng
Trong thi công nền móng, việc sử dụng các đoạn cọc đơn lẻ thường không đủ để đạt đến tầng đất cứng. Điều này đòi hỏi kỹ sư phải kết nối nhiều đoạn cọc lại với nhau để tạo thành một trục truyền tải hoàn chỉnh. Lúc này, mặt bích cọc ly tâm trở thành "chìa khóa" quyết định sự thành bại của toàn bộ hệ thống móng.
Vì Sao Mặt Bích Cọc Ly Tâm Quyết Định Độ An Toàn Của Hệ Móng?
Trong thực tế thi công tại các dự án cao tầng, nhà máy công nghiệp hay hạ tầng cầu cảng, kỹ sư thường xuyên phải sử dụng hệ thống cọc bê tông ly tâm dự ứng lực có chiều dài hàng chục mét. Việc đúc một cây cọc xuyên suốt nguyên khối là bất khả thi về mặt vận chuyển lẫn công nghệ ép. Do đó, các đoạn cọc ngắn (thường từ 6m đến 15m) sẽ được nối nối tiếp với nhau ngay tại công trường trong quá trình ép hoặc đóng cọc.
Nếu mối nối này sử dụng các vật tư không đạt tiêu chuẩn kỹ thuật, nhà thầu sẽ đối mặt với những hậu quả kỹ thuật khôn lường. Sự sai lệch trục cọc dù chỉ vài milimet tại điểm nối có thể tạo ra mô-men uốn khổng lồ khi chịu tải. Hậu quả là làm giảm nghiêm trọng khả năng chịu tải của móng, hoặc tồi tệ hơn là gây nguy cơ phá hủy mối nối, làm gãy cọc ngay dưới lòng đất.
Để giải quyết triệt để bài toán này, mặt bích cọc ly tâm được ứng dụng như một giải pháp cơ học hoàn hảo. Đây là bộ phận đệm bằng thép cường độ cao, giúp liên kết các đoạn cọc rời rạc thành một kết cấu thống nhất, ổn định và có khả năng chịu lực nén cực kỳ mạnh mẽ trong suốt vòng đời công trình.
Mặt Bích Cọc Ly Tâm Là Gì?
Mặt bích cọc ly tâm (Centrifugal spun pile flange) là một chi tiết gia công bằng thép hợp kim, được định hình dưới dạng vành khuyên và gắn cố định ở hai đầu của mỗi đoạn cọc bê tông ly tâm. Phụ kiện này hoạt động như một điểm tựa cơ học, cho phép thợ hàn thực hiện việc liên kết các đoạn cọc lại với nhau một cách nhanh chóng và chính xác tại công trường.
Vị trí của mặt bích trong kết cấu cọc thường nằm ở ba điểm trọng yếu:
Đầu cọc: Nơi trực tiếp nhận lực tác động từ búa đóng hoặc kích ép thủy lực.
Mối nối cọc ly tâm: Vị trí giao điểm giữa hai đoạn cọc (đoạn mũi, đoạn giữa và đoạn đỉnh).
Điểm tiếp nhận lực ép: Phân tán lực tác động từ máy móc xuống toàn bộ thiết diện cọc bê tông mà không làm vỡ đầu cọc.
Vai trò quan trọng của phụ kiện này là không thể thay thế. Nó giúp tăng độ ổn định cho cấu trúc cọc, hỗ trợ thi công diễn ra liên tục, an toàn và đảm bảo khả năng chịu lực dọc trục tối đa thiết kế cho toàn bộ công trình ngầm.
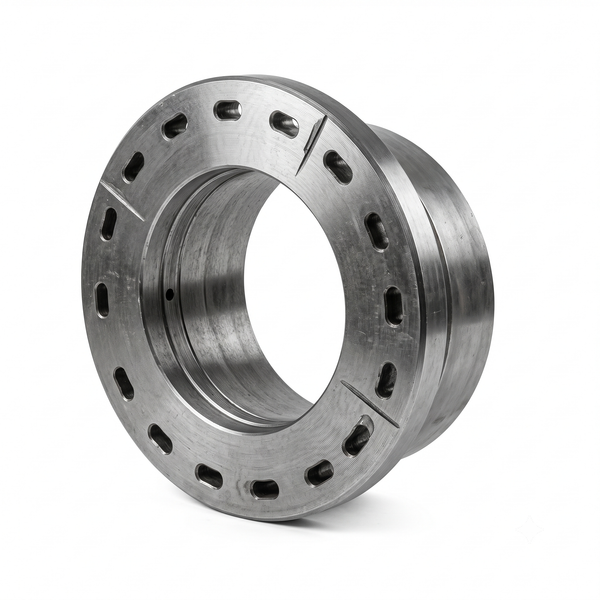
Nguyên Lý Làm Việc Của Mặt Bích Cọc Ly Tâm
Sự bền vững của một hệ móng cọc ly tâm phụ thuộc hoàn toàn vào cách mà các lực cơ học được phân phối qua các mối nối.
Cơ chế truyền tải trọng: Mặt bích hoạt động dựa trên nguyên lý truyền lực tiếp xúc mặt. Lực nén dọc trục từ kết cấu bên trên (hoặc từ máy ép cọc) sẽ đi qua mặt bích trên, truyền trực tiếp xuống mặt bích dưới của đoạn cọc tiếp theo, sau đó mới phân tán vào khối bê tông. Cơ chế này giúp hạn chế lệch tâm dòng lực, ngăn chặn hiện tượng tập trung ứng suất gây nứt vỡ khối bê tông tại điểm nối.
Cơ chế liên kết: Để kết nối hai mặt bích lại với nhau, các kỹ sư thường áp dụng ba phương pháp hàn chính:
Hàn đối đầu: Hai mặt bích đặt khít vào nhau và được hàn một đường rãnh chu vi.
Hàn bản mã: Sử dụng thêm các thanh thép bản mã ốp bên ngoài để tăng cường chịu lực cắt.
Hàn vòng liên tục: Phương pháp phổ biến nhất để đảm bảo mối ghép kín khít, ngăn nước ngầm xâm nhập gây ăn mòn lồng thép bên trong.
Tại sao mặt bích phải có độ chính xác gia công cực cao? Việc gia công phẳng bề mặt (dung sai thường nhỏ hơn 0.2mm) đảm bảo hai đoạn cọc đồng tâm tuyệt đối khi chồng lên nhau. Bề mặt không phẳng sẽ tạo ra khe hở, gây tập trung ứng suất tại một điểm khi có lực nén ép, dẫn đến nứt gãy. Sự chính xác này là yếu tố sống còn giúp tăng tuổi thọ hệ móng.
Cấu Tạo Mặt Bích Cọc Ly Tâm
Dù trông có vẻ đơn giản, nhưng để chịu được tải trọng hàng trăm tấn, cấu tạo mặt bích cọc ly tâm được thiết kế dựa trên những tính toán cơ học phức tạp.
Vành bích: Đây là phần bề mặt tiếp xúc hình vành khăn, có chức năng tỳ đè và là nơi thực hiện đường hàn. Yêu cầu cơ tính của vành bích rất khắt khe, đòi hỏi thép phải có giới hạn chảy lớn, độ dẻo dai cao để không bị giòn gãy dưới tải trọng động.
Hệ lỗ hàn hoặc gân tăng cứng: Một số loại mặt bích có lỗ để xỏ và neo giữ các thanh thép chủ (thép dự ứng lực). Tại điểm neo, máy dập sẽ tạo đầu nấm cho thép dự ứng lực tỳ chặt vào mặt bích, truyền lực căng dự ứng lực sang khối bê tông.
Vị trí liên kết với lồng thép: Bề mặt phía trong của bích được gắn chặt với lồng thép định hình trước khi đưa vào ván khuôn đúc ly tâm.
Kết cấu chịu lực: Toàn bộ khối thép của bích vành kết hợp với các đai thép xung quanh vùng đầu cọc tạo thành một "cái ôm" vững chắc, kẹp chặt khối bê tông ở đầu mũi cọc.
Các yêu cầu kỹ thuật quan trọng trong cấu tạo bao gồm độ phẳng bề mặt tỳ, độ vuông góc của mặt bích với trục cọc và đường kính gia công phải khớp hoàn toàn với khuôn đúc.
Phân Loại Mặt Bích Cọc Ly Tâm
Việc phân loại chi tiết giúp các kỹ sư và đơn vị thu mua vật tư lựa chọn đúng loại [chèn link: phụ kiện nền móng] theo thiết kế bản vẽ.
Phân loại theo loại cọc:
Mặt bích cọc PC (Prestressed Concrete): Dùng cho cọc bê tông dự ứng lực thường, cấp bền bê tông M600.
Mặt bích cọc PHC (Pretensioned Spun High Strength Concrete): Dùng cho cọc bê tông ly tâm cường độ cao, cấp bền bê tông từ M800 trở lên. Mặt bích loại này thường dày hơn và sử dụng thép mác cao hơn để chịu được lực căng dự ứng lực lớn.
Mặt bích cọc dự ứng lực cường độ cao: Dùng cho các ứng dụng đặc biệt chịu uốn hoặc chịu nhổ lớn.
Phân loại theo phương pháp sản xuất:
Dập nóng: Nung nóng phôi thép và dập thành hình. Ưu điểm là năng suất cao, cấu trúc hạt thép liên tục, độ bền rất tốt.
Cắt CNC: Cắt từ các tấm thép dày. Phương pháp này có độ chính xác kích thước cực cao nhưng phế phẩm nhiều, chi phí cao.
Gia công cơ khí: Phối hợp tiện, phay để tạo rãnh neo và vát mép chuẩn bị cho công tác hàn.
Phân loại theo kích thước cọc: Kích thước mặt bích luôn đồng bộ với đường kính cọc: D300, D350, D400, D500, D600, lên đến D800 cho các công trình hạ tầng nặng.
Thông Số Kỹ Thuật Và Tiêu Chuẩn Mặt Bích Cọc Ly Tâm
Để được đưa vào thi công đại trà, mọi sản phẩm gia công đều phải tuân thủ nghiêm ngặt tiêu chuẩn mặt bích cọc ly tâm.
Các thông số kỹ thuật then chốt cần kiểm soát:
Đường kính ngoài (OD): Phải bằng chính xác đường kính ngoài của cọc bê tông, dung sai thường chỉ ± 1-2mm.
Đường kính trong (ID): Phù hợp với độ dày thành cọc bê tông đúc ly tâm.
Độ dày mặt bích: Dao động từ 12mm đến 22mm tùy thuộc vào tải trọng thiết kế và đường kính (D300 thường dùng thép dày 12mm, trong khi D600 cần thép 18-20mm).
Khối lượng: Được tính toán cẩn thận để đảm bảo chi phí vật tư không vượt mức nhưng vẫn giữ chuẩn an toàn.
Vật liệu thép: Thường sử dụng thép SS400, Q235, hoặc thép hợp kim mác cao tùy theo yêu cầu của dự án.
Tiêu chuẩn kiểm soát chất lượng: Tuân thủ các tiêu chuẩn JIS A 5373 (Nhật Bản) hoặc TCVN 7888:2014 (Việt Nam) về cọc bê tông ly tâm.
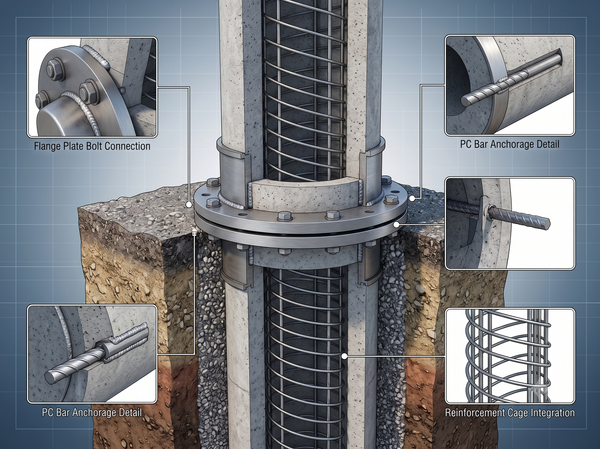
Mặt Bích Cọc Ly Tâm PC Và PHC Khác Nhau Như Thế Nào?
Mặc dù nhìn bề ngoài khá giống nhau, nhưng mặt bích cọc PHC và PC có những khác biệt cốt lõi về bản chất chịu tải.
Về cấu tạo, do cọc PHC (bê tông cường độ cao mác >= 800) sử dụng lực căng dự ứng lực cực lớn, mặt bích cọc PHC buộc phải dày hơn và được chế tạo từ thép có giới hạn chảy (yield strength) cao hơn mặt bích cọc PC. Số lượng lỗ xỏ thép dự ứng lực trên bích PHC cũng thường nhiều hơn hoặc có đường kính lỗ lớn hơn.
Về khả năng chịu tải, cọc PHC có sức chịu tải nén dọc trục và chịu mô-men uốn tốt hơn PC rất nhiều. Do đó, bích nối PHC phải thiết kế vát mép hàn sâu hơn, đảm bảo diện tích điền đầy kim loại hàn lớn, chống đứt gãy mối nối khi cọc chịu ứng suất uốn cong dưới nền đất yếu.
Về chi phí, mặt bích PHC có giá thành sản xuất cao hơn do tốn nhiều vật liệu thép và đòi hỏi gia công khắt khe hơn.
Khi nào nên sử dụng từng loại? Cọc PC phù hợp cho các công trình dân dụng, nhà xưởng tải trọng vừa phải, nền đất tương đối ổn định. Ngược lại, hệ thống cọc PHC và mặt bích cọc PHC là lựa chọn bắt buộc cho các cao ốc chọc trời, cầu vượt biển, hoặc nhà máy công nghiệp nặng.
Tại Sao Chất Lượng Mặt Bích Ảnh Hưởng Trực Tiếp Đến Khả Năng Chịu Tải Của Cọc?
Việc coi nhẹ cấu kiện này có thể đánh sập cả một công trình. Chất lượng mặt bích quyết định trực tiếp đến hành vi của cọc dưới tải trọng bằng các yếu tố sau:
Truyền lực dọc trục: Lực nén của tòa nhà hàng ngàn tấn được dồn qua diện tích tiếp xúc rất nhỏ tại mối nối. Nếu thép làm bích bị xốp hoặc quá mỏng, nó sẽ bị bẹp hoặc phình ngang, dẫn đến nứt vỡ bê tông đầu cọc.
Chống lệch tâm: Mặt bích phẳng, vuông góc với trục cọc giúp mũi cọc tiếp theo đi thẳng đứng. Lệch tâm vài độ ở mối nối sẽ dẫn đến lệch hàng chục centimet ở mũi cọc dưới sâu, tạo ra mô-men phá hủy uốn trục cọc.
Khả năng chịu rung động: Khi ép hoặc đóng búa tải trọng động, mặt bích thép đóng vai trò giảm chấn, phân bổ lực đều, tránh dập vỡ phần đỉnh bê tông nhạy cảm.
Tuổi thọ công trình: Một phụ kiện thép mặt bích cọc chuẩn sẽ chống lại sự ăn mòn của hóa chất ngầm lâu hơn, bảo vệ tính toàn vẹn của lồng thép chủ bên trong lõi bê tông.
Mặt Bích Cọc Ly Tâm Được Sử Dụng Trong Những Công Trình Nào?
Phụ kiện cọc bê tông ly tâm này hiện diện trong hầu hết mọi mảng xây dựng hiện đại:
Nhà cao tầng và chung cư: Nơi tải trọng cột truyền xuống móng cực lớn, cần ép cọc sâu từ 30m đến 60m (đòi hỏi 2 đến 4 mối nối mặt bích).
Khu công nghiệp và nhà xưởng: Cọc ly tâm dùng làm móng cho các dàn máy móc nặng, cần mặt bích chống rung động tuyệt đối.
Cầu đường và cảng biển: Các móng trụ cầu, kè biển chịu tác động của dòng chảy, lực xô ngang của sóng gió.
Công trình hạ tầng: Cống hộp lớn, trạm bơm nước, hầm chui.
Nhà máy năng lượng: Móng tuabin điện gió, điện mặt trời, nhiệt điện.
Khi Nào Cần Lựa Chọn Mặt Bích Chất Lượng Cao?
Bất kỳ dự án nào cũng cần mặt bích đúng chuẩn, tuy nhiên những trường hợp sau đây bắt buộc phải nâng cấp tiêu chuẩn thép bản mã cọc lên mức cao nhất:
Công trình tải trọng lớn: Các dự án siêu cao tầng (trên 40 tầng) gây lực nén khổng lồ.
Công trình ven biển: Môi trường ngập mặn có nồng độ Clorua và Sunfat cao sẽ nhanh chóng ăn mòn mối nối nếu thép mặt bích và đường hàn không được xử lý đặc biệt (thường dùng cọc PHC với bích phủ chống thấm).
Công trình nền đất yếu: Lớp bùn lỏng sâu khiến cọc phải nối rất nhiều đoạn và dễ bị uốn cong, đòi hỏi liên kết hàn tại mặt bích phải dẻo dai và chịu ứng suất cắt xuất sắc.
Công trình yêu cầu tuổi thọ dài: Các công trình mang tính biểu tượng, hạ tầng giao thông quốc gia có thiết kế tuổi thọ trên 100 năm.
Những Sai Lầm Thường Gặp Khi Lựa Chọn Mặt Bích Cọc Ly Tâm
Nhà thầu hoặc xưởng đúc cọc thường mắc phải những lỗi cơ bản sau trong quá trình thu mua vật tư:
Chọn sai kích thước: Dung sai đường kính ngoài bị hụt hoặc thừa so với khuôn đúc cọc bê tông, dẫn đến hở mép, nước xi măng chảy rò rỉ khi đúc.
Chọn vật liệu thép không phù hợp: Dùng thép phế liệu, thép lẫn tạp chất làm bích dập, khiến mối nối dễ gãy nát khi búa đóng cọc tác động.
Không kiểm tra độ phẳng: Mua phải lô bích bị cong vênh do quá trình cắt nhiệt (cắt Plasma/Oxy) nhưng không được nắn phẳng lại.
Bỏ qua chứng nhận chất lượng (CO/CQ): Không truy xuất được nguồn gốc phôi thép, gây khó khăn cho khâu nghiệm thu công trình.
Hậu quả thực tế: Những sai lầm này dẫn đến nứt mối nối khi cẩu lắp hoặc khi ép, làm gãy thân cọc. Nó kéo theo việc giảm khả năng chịu lực của toàn cụm móng, buộc nhà thầu phải đền bù, nhổ cọc hoặc ép bổ sung cọc mới, làm tăng chi phí sửa chữa lên mức khổng lồ.
Hướng Dẫn Kiểm Tra Chất Lượng Mặt Bích Cọc Ly Tâm
Để hệ thống móng đạt điểm tối đa về an toàn, kỹ sư hiện trường cần thực hiện quy trình kiểm tra 5 bước nghiêm ngặt:
Bước 1: Kiểm tra kích thước. Dùng thước kẹp (Caliper) đo đường kính ngoài (OD), đường kính trong (ID) và dùng thước panme đo bề dày. Kích thước phải nằm trong dung sai cho phép của bản vẽ thiết kế.
Bước 2: Kiểm tra độ đồng tâm và độ phẳng. Đặt mặt bích lên bàn rà chuẩn, dùng căn lá để kiểm tra khe hở. Độ cong vênh tối đa không được vượt quá 0.5mm.
Bước 3: Kiểm tra vật liệu thép. Phân tích quang phổ hoặc kéo thử phôi thép tại phòng thí nghiệm (LAS-XD) để xác nhận mác thép (Ví dụ: Giới hạn chảy của thép Q235 phải đạt >= 235 MPa).
Bước 4: Kiểm tra bề mặt và đường vát mép. Bề mặt không được có vết nứt tế vi, xỉ thép. Mép hàn phải được vát đúng góc độ (thường 30-45 độ) để chuẩn bị cho công tác hàn nối.
Bước 5: Kiểm tra chứng chỉ chất lượng. Đối chiếu mã số trên lô hàng với Mill Test Certificate (MTC) do nhà máy thép cung cấp.
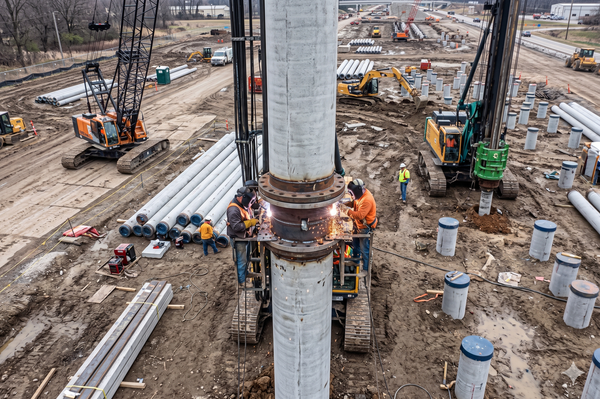
Checklist Lựa Chọn Mặt Bích Cọc Ly Tâm
Trước khi duyệt mua hàng hoặc đưa vật tư vào xưởng sản xuất, hãy đối chiếu với danh sách dưới đây:
Đúng loại cọc: Xác định rõ dùng cho cọc PC hay cọc PHC.
Đúng đường kính: Trùng khớp với thông số (D300, D400, D600...).
Đúng chiều dày: Theo đúng chỉ định chịu tải của kỹ sư kết cấu.
Đúng tiêu chuẩn thiết kế: Đáp ứng JIS, TCVN hoặc tiêu chuẩn riêng của dự án.
Chứng chỉ vật liệu đầy đủ: Có CO, CQ, kết quả thí nghiệm thép.
Độ đồng tâm đạt yêu cầu: Kiểm tra ngẫu nhiên bằng dưỡng đo.
Nguồn gốc rõ ràng: Chọn các nhà máy gia công cơ khí uy tín, có hệ thống quản lý ISO.
Câu Hỏi Thường Gặp Về Mặt Bích Cọc Ly Tâm
Mặt bích cọc ly tâm dùng để làm gì? Mặt bích là vòng thép gắn ở hai đầu cọc bê tông ly tâm, dùng làm điểm neo chịu lực và là vị trí để thợ thi công thực hiện hàn nối các đoạn cọc ngắn thành một thân cọc dài cắm sâu xuống lòng đất.
Mặt bích cọc PC và PHC khác nhau như thế nào? Do cọc PHC là bê tông cường độ cực cao và lực căng dự ứng lực lớn, mặt bích cho cọc PHC thường được thiết kế dày hơn, sử dụng thép có giới hạn chảy cao hơn và yêu cầu chi tiết vát mép hàn sâu hơn so với mặt bích cọc PC thông thường.
Mặt bích được làm từ vật liệu gì? Hầu hết mặt bích nối cọc được sản xuất từ các loại thép hợp kim kết cấu carbon như SS400, Q235B hoặc các mác thép cường độ cao khác tùy thuộc vào tải trọng thiết kế của dự án thi công.
Có thể gia công mặt bích theo bản vẽ riêng không? Hoàn toàn có thể. Đối với các công trình có thiết kế đặc biệt (như cọc kháng chấn, móng trụ điện gió), các nhà cung cấp [chèn link: dịch vụ gia công cơ khí] có thể tiện CNC và dập mặt bích với độ dày, đường kính lỗ neo theo bản vẽ kỹ thuật riêng của dự án.
Làm thế nào để kiểm tra chất lượng mặt bích? Cần kiểm tra kích thước (độ dày, đường kính), độ phẳng bề mặt bằng thước kẹp và bàn rà. Đồng thời, phải yêu cầu nhà máy cung cấp đầy đủ giấy chứng nhận xuất xưởng (MTC) và tiến hành kéo mẫu thử cơ lý tại phòng thí nghiệm độc lập.
Lựa Chọn Mặt Bích Cọc Ly Tâm Đúng Tiêu Chuẩn Để Đảm Bảo An Toàn Công Trình
Tóm tắt lại, trong bức tranh tổng thể của một công trình xây dựng, mặt bích cọc ly tâm chỉ là một phụ kiện thép nhỏ gọn. Thế nhưng, vai trò cấu trúc của nó lại nắm giữ sức mạnh quyết định sự sinh tồn của toàn bộ hệ thống nền móng. Một mối nối cọc ly tâm đạt chuẩn không chỉ giúp cọc truyền tải lực hoàn hảo, mà còn chống lại các ứng suất uốn, nén, và rung động phức tạp dưới lòng đất. Bỏ qua các khâu kiểm duyệt chất lượng vật tư mặt bích chính là tự đặt công trình vào rủi ro sụt lún và đổ vỡ nghiêm trọng. Việc lựa chọn đúng kích thước, vật liệu, và tuân thủ các tiêu chuẩn kỹ thuật gia công cơ khí là điều kiện tiên quyết không thể thỏa hiệp đối với bất kỳ nhà thầu nào. Rất mong các bạn quan tâm và theo dõi http://thegioivancongnghiep.com/ để cập nhật thông tin mới nhất về Mặt Bích Cọc Ly Tâm