

Tại sao mặt bích hàn bọc đầu (Socket Weld Flange) được sử dụng phổ biến trong hệ thống đường ống áp lực cao?
Trong thế giới cơ khí và hệ thống đường ống (piping) công nghiệp đầy khắt khe, các kỹ sư thường xuyên phải đối mặt với bài toán xử lý các tuyến ống chịu áp lực cực cao và rung động mạnh. Một tình huống thực tế rất phổ biến là tại các vị trí kết nối sử dụng mặt bích thông thường trên đường ống kích thước nhỏ thường dễ bị mất ổn định, biến dạng hoặc xuất hiện dấu hiệu mỏi vật liệu sau một thời gian vận hành ngắn.
Hệ quả của vấn đề này là hiện tượng rò rỉ lưu chất tại mối nối – một mối nguy hại tiềm ẩn có thể gây dừng máy đột ngột hoặc mất an toàn lao động. Bên cạnh đó, việc đảm bảo độ đồng tâm (alignment) khi lắp đặt các loại bích khác trên đường ống nhỏ cũng là một thách thức lớn đối với thợ hàn. Để giải quyết triệt để những rủi ro này, socket weld flanges (mặt bích hàn bọc đầu) đã trở thành giải pháp kỹ thuật tiêu chuẩn. Nhờ thiết kế hình học đặc thù, loại socket weld flange này mang lại kết cấu siêu bền, chống rò rỉ vượt trội và là sự lựa chọn không thể thay thế cho các tuyến ống kích thước nhỏ nhưng yêu cầu một bộ high pressure flange (mặt bích áp lực cao) thực thụ.
Mặt bích hàn bọc đầu (Socket Weld Flange) là gì?
Định nghĩa ngắn: Mặt bích hàn bọc đầu (Socket Weld Flange) là loại mặt bích được thiết kế có một phần rãnh ngàm (socket) bên trong. Đầu ống sẽ được chèn vào trong rãnh này, sau đó kỹ thuật viên sẽ tiến hành hàn góc (fillet weld) ở phía bên ngoài để tạo nên một mối nối kín khít và chịu lực tối ưu.
Cấu tạo cơ bản
Về mặt hình học, một sản phẩm socket weld flange tiêu chuẩn bao gồm các bộ phận cốt lõi sau:
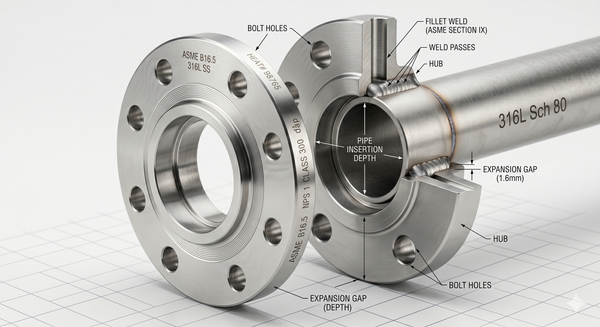
Rãnh ngàm (Socket recess / Counterbore): Đây là khoảng trống được khoét sâu vào trong lòng bích, có đường kính vừa vặn với đường kính ngoài của ống để giữ cố định đầu ống.
Bề mặt bích (Flange face): Nơi tiếp xúc trực tiếp với gioăng làm kín (có thể là dạng Raised Face - mặt có gờ hoặc RTJ).
Lỗ bu lông (Bolt holes): Các lỗ được gia công chính xác xung quanh bích để xỏ bu lông liên kết.
Cổ bích (Hub): Phần thịt dày nhô lên xung quanh rãnh socket, cung cấp vị trí để thực hiện đường hàn fillet bền vững.
Nguyên lý hoạt động
Nguyên lý kết nối của phương pháp này tương đối đơn giản nhưng mang tính tùy biến cơ khí cao. Đầu tiên, đoạn ống sẽ được chèn hoàn toàn vào bên trong rãnh ngàm của mặt bích. Sau khi căn chỉnh khoảng cách an toàn (khoảng hở giãn nở), thợ hàn sẽ thực hiện một đường hàn góc (fillet weld) chạy xung quanh phần cổ bích và thành ngoài của ống. Đường hàn này đóng vai trò chịu toàn bộ tải trọng áp suất nội tại và ngăn chặn hoàn toàn việc rò rỉ dòng lưu chất ra môi trường.
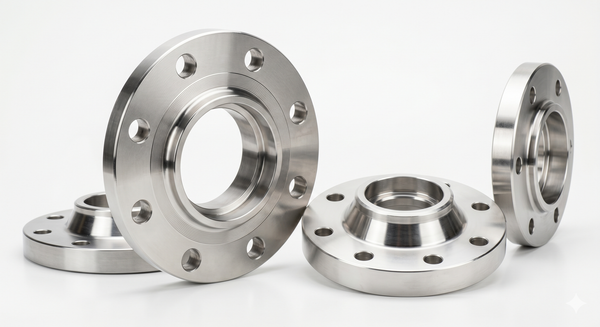
Nguyên lý kết nối và khả năng vận hành trong hệ thống piping
Để hiểu rõ tại sao loại bích này lại có độ tin cậy cao đến vậy, chúng ta cần phân tích sâu vào quy trình thi công và các nguyên lý cơ học lưu chất.
Quy trình kết nối chuẩn kỹ thuật
Chuẩn bị: Đầu ống được cắt vuông góc 90 độ và làm sạch ba-via, vảy hàn.
Chèn ống: Đẩy ống vào kịch sàn rãnh ngàm (socket recess) của bích.
Tạo khoảng hở giãn nở (Expansion gap): Đây là bước cực kỳ quan trọng. Thợ hàn phải kéo ngược ống ra một khoảng khoảng 1.5 mm (1/16 inch) trước khi tiến hành chấm hàn cố định.
Hàn hoàn thiện: Thực hiện đường hàn fillet bao quanh cổ bích.
Giải thích chuyên sâu về mặt kỹ thuật
Vì sao bắt buộc phải chừa khoảng hở giãn nở (Expansion gap)?
Khi thực hiện quá trình hàn, một lượng nhiệt lượng khổng lồ sẽ truyền vào cả mặt bích lẫn đầu ống, khiến kim loại giãn nở mạnh. Nếu ống bị đẩy sát đáy rãnh ngàm, khi giãn nở nhiệt, đầu ống sẽ ép mạnh vào đáy bích, tạo ra một ứng suất kéo cực lớn bên trong mối hàn. Ứng suất này là nguyên nhân hàng đầu gây ra các vết nứt chân chim (stress cracking) ngay sau khi hàn hoặc khi hệ thống đi vào vận hành. Khoảng hở 1.5 mm chính là không gian an toàn để vật liệu tự do giãn nở.
Vì sao cấu trúc hàn bọc đầu phù hợp cho đường ống nhỏ?
Đối với các đường ống kích thước nhỏ (thường dưới NPS 2), việc hàn đối đầu (butt weld) rất khó khăn vì đường kính nhỏ khiến việc thợ hàn giữ đều tay và đảm bảo độ ngấu bên trong lòng ống cực kỳ phức tạp. Ngàm socket đóng vai trò như một bộ định vị tự nhiên, giữ cho ống luôn thẳng trục và đồng tâm với mặt bích mà không cần đồ gá phức tạp.
Vì sao hạn chế dùng cho đường ống đường kính lớn?
Dù có độ bền cao ở kích thước nhỏ, nhưng khoảng trống nhỏ còn sót lại giữa thành ngoài của ống và đáy ngàm bích sau khi lắp đặt sẽ tạo thành một "khe hở chết" (crevice). Ở các đường ống lớn, khe hở này là nơi tích tụ cặn bẩn, hóa chất, dễ dẫn đến hiện tượng ăn mòn kẽ hở (crevice corrosion) hoặc tạo ra sự nhiễu loạn dòng chảy dòng lưu chất gây mài mòn cục bộ. Do đó, với ống lớn, phương pháp hàn đối đầu (Weld Neck) vẫn là ưu tiên số một.
Các loại mặt bích hàn bọc đầu (Socket Weld Flanges) phổ biến
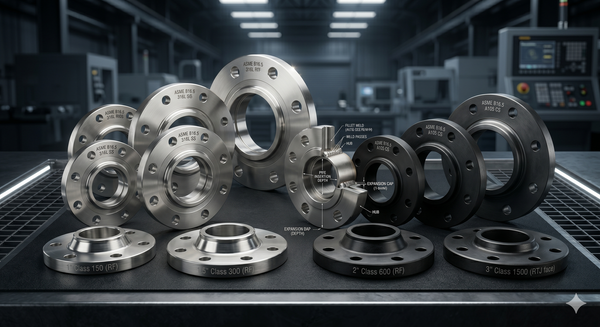
Dựa vào thiết kế của bề mặt làm kín (flange face), sản phẩm này được chia thành 3 nhánh chính để tương thích với các cấp áp suất khác nhau:
1. Raised Face (RF) Socket Weld Flange
Đây là thiết kế phổ biến nhất trong các nhà máy công nghiệp. Bề mặt bích có một gờ nhô lên cao hơn phần rìa (thường cao 1/16" hoặc 1/4" tùy cấp áp suất). Gờ này giúp tập trung lực siết của bu lông vào một vùng diện tích nhỏ hơn, từ đó ép chặt gioăng và tạo ra độ kín khít tuyệt vời cho các hệ thống công nghệ thông thường.
2. Ring Type Joint (RTJ) Socket Weld Flange
Đối với các ứng dụng có áp lực "siêu khủng" và nhiệt độ gắt gao, RTJ là sự lựa chọn bắt buộc. Bề mặt bích được khoét một rãnh hình vòm để đặt một vòng gioăng bằng kim loại cứng (Ring Gasket). Khi siết bu lông, sự tiếp xúc giữa kim loại với kim loại tạo nên một mối nối trơ trẽn trước mọi áp lực rò rỉ.
3. Flat Face (FF) Socket Weld Flange
Loại bích này có bề mặt phẳng hoàn toàn từ trong ra ngoài. Chúng thường được dùng khi kết nối với mặt bích của các thiết bị làm bằng gang đúc (như bơm, van gang). Việc dùng mặt phẳng giúp phân bổ lực đều, tránh làm nứt vỡ phần tai bích bằng gang vốn có tính giòn cao khi siết bu lông.
| Tiêu chí so sánh | Raised Face (RF) | Ring Type Joint (RTJ) | Flat Face (FF) |
| Độ kín khít | Rất cao | Tuyệt đối (Kim loại - Kim loại) | Trung bình |
| Áp lực làm việc | Trung bình đến Cao (Class 150 - 600) | Rất cao đến Siêu cao (Class 600 - 1500) | Thấp đến Trung bình (Class 150) |
| Ứng dụng tiêu biểu | Đường ống công nghệ, hóa chất | Dầu khí thượng nguồn, hơi nước áp cao | Kết nối thiết bị vỏ gang, hệ thống nước |
Thông số kỹ thuật và tiêu chuẩn kích thước
Khi thiết kế hoặc chọn mua phụ kiện đường ống, việc đồng bộ các thông số kỹ thuật theo tiêu chuẩn quốc tế là điều kiện tiên quyết để hệ thống có thể lắp ráp chính xác.
Các tiêu chuẩn quốc tế áp dụng
ASME B16.5: Tiêu chuẩn cốt lõi và phổ biến nhất quy định chi tiết về kích thước, dung sai, vật liệu và áp suất của ASME B16.5 flange từ kích thước NPS 1/2 đến NPS 24.
ANSI (American National Standards Institute): Bộ tiêu chuẩn Mỹ, thường được tích hợp chung trong các quy chuẩn của ASME.
ASTM (American Society for Testing and Materials): Quy định tiêu chuẩn kỹ thuật về mác vật liệu phôi đúc/rèn (ví dụ: ASTM A105, A182).
Các thông số hình học quan trọng
Để định danh một mặt bích hàn bọc đầu, kỹ sư cần nắm rõ các thông số sau:
NPS (Nominal Pipe Size): Kích thước ống danh nghĩa (ví dụ: DN25 tương đương 1 inch).
Pressure Class (Cấp áp suất): Phổ biến gồm Class 150, Class 300, Class 600, Class 1500 và Class 2500.
Bore Size (Kích thước lòng bích): Đường kính trong của phần lỗ thoát dòng chảy nằm sau rãnh ngàm. Kích thước này bắt buộc phải trùng khớp với độ dày của ống (Pipe Schedule như Sch 40, Sch 80) để dòng lưu chất chảy mượt mà, không bị thắt cổ chai.
Flange Thickness: Độ dày tổng thể của đĩa bích.
Mối liên hệ giữa Cấp áp suất và Độ dày: Theo tiêu chuẩn ANSI flange, khi cấp áp suất tăng lên (ví dụ từ Class 150 lên Class 1500), độ dày của đĩa bích và kích thước của phần cổ bích (hub) sẽ tăng lên rất nhiều. Việc này nhằm cung cấp đủ khối lượng kim loại để chịu đựng ứng suất cơ học cao, đồng thời số lượng và kích thước của flange bolt holes (lỗ bu lông) cũng sẽ nhiều và lớn hơn để đảm bảo lực siết.

So sánh mặt bích hàn bọc đầu (Socket Weld) và mặt bích bọc lỏng (Slip-On)
Trong nhóm đường ống kích thước nhỏ, hai loại bích này thường xuyên được đưa lên bàn cân lựa chọn. Dưới đây là phân tích kỹ thuật giúp bạn đưa ra quyết định đúng đắn:
| Tiêu chí | Mặt bích Socket Weld | Mặt bích Slip-On |
| Độ bền mối nối | Cao hơn (Chịu mỏi tốt hơn 1.5 lần do có rãnh đỡ cố định) | Trung bình (Chịu ứng suất uốn kém hơn) |
| Áp lực làm việc | Tối ưu cho áp lực cao (Đạt tới Class 1500) | Thường dùng cho áp lực thấp - trung bình (Class 150/300) |
| Độ khó khi thi công | Đòi hỏi tay nghề cao (Cắt vuông ống, chừa khoảng hở 1.5mm) | Dễ dàng hơn (Luồn ống vào trong rồi hàn cả 2 mặt trong/ngoài) |
| Giá thành vật tư | Cao hơn | Thấp hơn |
| Ứng dụng tối ưu | Ống nhỏ (NPS $\le$ 2), áp lực cao, nguy hiểm | Ống mọi kích thước, áp thấp, lưu chất thông thường |
Tư vấn lựa chọn từ chuyên gia
Nên dùng Socket Weld khi: Hệ thống của bạn là đường ống dẫn hơi nước áp lực cao (steam piping flange), hệ thống thủy lực, hoặc ống dẫn hóa chất nguy hiểm kích thước nhỏ dưới 2 inch. Độ bền mỏi cao của kết cấu hàn bọc đầu sẽ bảo vệ hệ thống trước các xung áp đột ngột.
Nên dùng Slip-On khi: Tuyến ống thuộc các hệ thống phụ trợ như nước làm mát, khí nén áp thấp, nơi áp suất không vượt quá giới hạn thông thường và ngân sách dự án cần được tối ưu tối đa.
Sai lầm tai hại của nhiều đơn vị là chọn bích Slip-On cho đường ống hóa chất áp cao chỉ vì giá thành rẻ hơn, dẫn đến mối hàn mặt trong của bích Slip-On nhanh chóng bị xói mòn và gây rò rỉ sau vài tháng hoạt động.
Vật liệu chế tạo mặt bích hàn bọc đầu
Vật liệu cấu thành bích phải có sự tương thích hoàn hảo với vật liệu của đường ống để đảm bảo cơ tính đường hàn:
Thép carbon (Carbon Steel - ASTM A105): Là dòng vật liệu quốc dân, có chi phí tối ưu và khả năng chịu lực rất tốt. Được ứng dụng rộng rãi trong các môi trường không có tính ăn mòn hóa học cao như dầu mỏ, khí gas khô, nước và hơi nước nhiệt độ trung bình.
Inox 304/304L (ASTM A182 F304/F304L): Dòng stainless steel flange cơ bản giúp chống lại sự oxy hóa của thời tiết và các dòng lưu chất hữu cơ, thực phẩm.
Inox 316/316L (ASTM A182 F316/F316L): Phiên bản inox cao cấp được bổ sung nguyên tố Molybdenum, mang lại khả năng chống ăn mòn lỗ kim và ăn mòn kẽ hở tuyệt vời trong môi trường chứa Clorua (như nước biển, nhà máy hóa chất đặc thù).
Thép hợp kim (Alloy Steel - ASTM A182 F11, F22): Được thiết kế riêng cho các hệ thống siêu nhiệt trong các nhà máy nhiệt điện, lò hơi công nghiệp.
Ứng dụng thực tế của mặt bích hàn bọc đầu
Nhờ kết cấu cơ học bền vững, loại phụ kiện socket weld fitting này là lựa chọn hàng đầu trong các dự án công nghiệp nặng:
Ngành dầu khí (Oil & Gas): Sử dụng tại các đường ống công nghệ phụ trợ, ống dẫn dòng chảy thử nghiệm trên các giàn khoan hoặc nhà máy lọc dầu yêu cầu độ kín tuyệt đối.
Hệ thống hơi nước (Steam systems): Các đường ống phân phối hơi quá nhiệt kích thước nhỏ, nơi nhiệt độ thay đổi liên tục tạo ra các chu kỳ co giãn nhiệt lớn.
Nhà máy hóa chất: Vận chuyển các lưu chất có tính độc hại, dễ cháy nổ, nơi một giọt rò rỉ nhỏ cũng có thể dẫn đến thảm họa môi trường.
Hệ thống thủy lực áp lực cao (Hydraulic systems): Các đường ống truyền tải dầu thủy lực điều khiển cho các máy móc hạng nặng, nơi áp suất vận hành thường xuyên đạt hàng trăm bar.
Những sai lầm chí mạng khi thi công lắp đặt
Dù phụ kiện có tốt đến đâu, một lỗi nhỏ trong quá trình hàn bích cũng có thể phá hủy hoàn toàn công trình:
Quên chừa khoảng hở 1.5mm: Đây là lỗi phổ biến nhất của thợ hàn học việc. Việc ống thúc chặt vào đáy bích sẽ làm nứt mối hàn ngay khi hệ thống tăng nhiệt.
Sử dụng sai mác que hàn: Hàn mặt bích inox vào ống inox nhưng lại dùng que hàn thép carbon thông thường, gây ra hiện tượng nhiễm carbon và làm mối hàn bị rỉ sét, nứt gãy nhanh chóng.
Hàn quá nhiệt (Overheating): Giữ hồ quang hàn quá lâu tại một vị trí làm biến dạng hình học của phần lòng ngàm bích, gây bó hẹp hoặc làm hỏng cấu trúc luyện kim của vật liệu.
Sai lệch tiêu chuẩn Class: Lắp đặt một mặt bích Class 150 vào đường ống đang vận hành ở áp suất Class 300 do không kiểm tra kỹ mã ký hiệu dập trên thân bích.
Checklist lựa chọn và lắp đặt mặt bích hàn bọc đầu đúng kỹ thuật
Hãy áp dụng bảng checklist dưới đây cho đội ngũ giám sát thi công tại công trường:
Kiểm tra kích thước hình học: Xác định chính xác kích thước ống NPS và độ dày ống (Schedule) để đối chiếu với lòng bore size flange.
Xác định cấp áp suất hệ thống: Đối chiếu áp suất vận hành tối đa để chọn đúng Class 150, 300 hay 600+.
Xác nhận vật liệu phôi: Đảm bảo chứng chỉ CO/CQ của bích khớp với vật liệu ống (ví dụ: Ống A106 đi với bích A105).
Bắt buộc đo khoảng hở đáy: Đẩy kịch ống vào, dùng bút mực đánh dấu, kéo lùi ống ra 1.5mm trước khi chấm hàn.
Kiểm tra chất lượng đường hàn (NDT): Thực hiện kiểm tra thẩm thấu (PT) hoặc siêu âm (UT) đường hàn fillet bên ngoài để đảm bảo không rỗ khí, không nứt chân chim.
Thử áp hệ thống (Hydrotest): Thử áp lực nước theo quy định của dự án để nghiệm thu độ kín của mối piping flange connection.
Các câu hỏi thường gặp (FAQ)
Mục đích chính của mặt bích hàn bọc đầu là gì?
Nó được thiết kế để tạo ra một mối liên kết đường ống có độ bền cơ học cao, chống chịu rung động tốt và chống rò rỉ tuyệt đối cho các hệ thống đường ống đường kính nhỏ hoạt động trong điều kiện áp suất cao.
Tại sao bắt buộc phải pulled back (kéo lùi ống) 1.5mm trước khi hàn?
Khoảng cách này tạo ra một "khoảng hở giãn nở nhiệt". Nếu không có khoảng hở này, quá trình giãn nở của kim loại khi hàn và khi lưu chất nóng đi qua sẽ ép nứt mối hàn từ bên trong.
Kích thước ống nào thường dùng loại bích này?
Theo quy chuẩn kỹ thuật piping quốc tế, mặt bích hàn bọc đầu được thiết kế tối ưu nhất cho các đường ống nhỏ (Small Bore Piping), cụ thể là từ kích thước NPS 1/2 inch đến NPS 2 inches.
Mặt bích hàn bọc đầu có bền hơn bích Slip-on không?
Có. Xét về khả năng chịu ứng suất mỏi và áp lực động, mặt bích hàn bọc đầu bền hơn khoảng 1.5 lần so với mặt bích Slip-on nhờ cấu trúc ngàm giữ nguyên khối chịu lực tốt hơn hẳn đường hàn mặt trong của Slip-on.
Những ngành công nghiệp nào sử dụng loại bích này nhiều nhất?
Chúng xuất hiện dày đặc trong ngành lọc hóa dầu, khai thác dầu khí, nhà máy hóa chất, hệ thống lò hơi áp lực cao và các trạm thủy lực điều khiển công nghiệp.
Lựa chọn mặt bích hàn bọc đầu chuẩn kỹ thuật nâng cao an toàn hệ thống
Tóm lại, việc hiểu rõ bản chất cơ học và áp dụng đúng quy trình thi công mặt bích hàn bọc đầu (socket weld flanges) không chỉ giúp bạn tối ưu hóa công năng của toàn bộ hệ thống đường ống mà còn bảo vệ công trình trước những sự cố rò rỉ nguy hiểm. Đầu tư đúng loại vật liệu, tuân thủ tiêu chuẩn ASME B16.5 flange và thực hiện nghiêm ngặt kỹ thuật chừa khoảng hở giãn nở chính là chìa khóa tạo nên những công trình bền vững theo thời gian. Rất mong các bạn quan tâm và theo dõi http://thegioivancongnghiep.com/ để cập nhật thông tin mới nhất về Socket Weld Flanges